Finde den Fehler – mit Virtual Molding
Finde den Fehler –mit Virtual Molding
Sensus International, ein weltweit führender Anbieter von Wasser- und Wärmemesslösungen, setzt mittlerweile auf Vorab-3D-Simulation mit Sigmasoft Virtual Molding. Neue Projekte und Werkzeuge werden virtuell ausprobiert und optimiert bevor der erste Span im Formenbau fällt.
AUTOREN Timo Gebauer, Walter Becker und Andreas Wagner
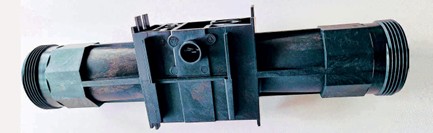
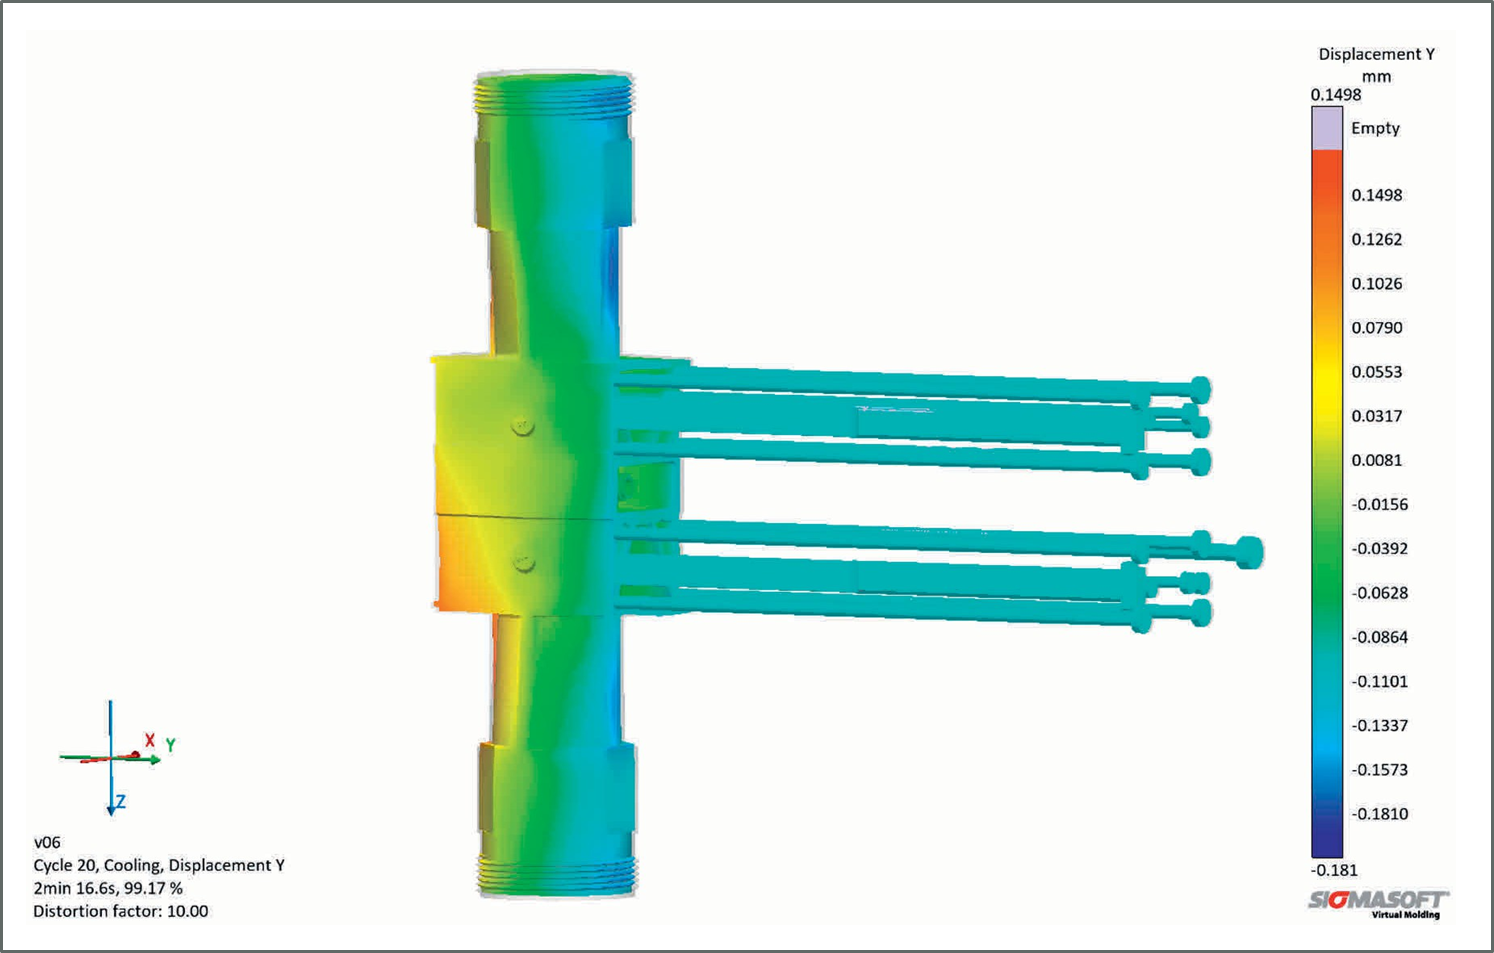
Der kritische, hier beispielhaft besprochene Problemfall ist ein Kunststoffteil, das mittlerweile fast jeder im eigenen Haushalt hat: Das Fließrohr in einem modernen magnetisch induktiven ‘iPERL‘-Wasserzähler von Sensus International. Das Spritzguss-Teil (Bild 1) mit einem Schussgewicht von 510 g hat neben der erforderlichen Präzision hohe Anforderungen an die Mechanik und wurde mit einem glasfaserverstärkten PPS entwickelt.
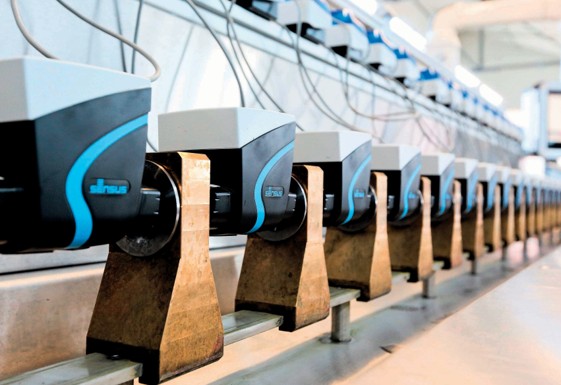
Die zur Qualitätssicherung durchgeführten Prüfungen (Titelbild) umfassen beispielsweise eine Berstdruckprüfung bei mindestens 100 bar oder einen dynamischen Druckschwelltest bis 35 bar über 50 000 Zyklen.
In der anlaufenden Serie stellt sich leider heraus, dass die Fertigteile häufig nicht die festgelegten Spezifikationen erreichen. Bei der Ursachenanalyse fällt der Verdacht schnell auf den eingesetzten Kunststoff. Es zeigt sich reproduzierbar, dass abhängig von der eingesetzten Materialcharge die Werte sicher erfüllt oder verfehlt werden. Lieferantenseitige Versuche, die eingesetzte medizinische Spezialtype mechanisch in den Griff zu kriegen, schlagen fehl. Ideen und Maßnahmen sind dringend erforderlich und das Team ist sich einig: Die Ursachen der Krise müssen schnell und vollständig verstanden werden.
Der schnelle Weg zur Problemquelle
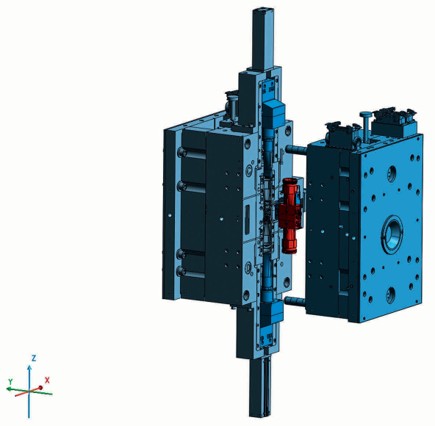
An diesem Punkt holt man sich Hilfe in Form von Sigmasoft Virtual Molding. Für die Prozessanalyse wird nicht nur die Kontur beziehungsweise Kavität, sondern die gesamte Spritzgießform in die Software importiert, mit allen Heizungen, Kühlkanälen, Auswerfern usw. Die Erstellung des virtuellen Werkzeugs berücksichtigt alle Stahlsorten, Fluids, Regelungen und ist in Sigmasoft schnell und intuitiv aufgesetzt (Bild 2).
Der Wärmefluss innerhalb des Werkzeugs wird maßgeblich durch zwei Effekte beeinflusst. Zum einen ist die abzuführende Wärmemenge abhängig von der Geometrie des Formteils. Dünnwandigen Bauteilbereichen muss weniger Wärme entzogen werden, als dickwandigen Bereichen, den sogenannten Hotspots. Zum anderen aber lassen sich die gebohrten Temperierkanäle nicht so im Werkzeug platzieren, dass sie an allen Stellen der Kavität die gleiche Wärmeabfuhr gewährleisten. Dementsprechend stellt sich im konventionell gekühlten Werkzeug eine inhomogene Temperaturverteilung ein (Abbildung 2 links). Die roten Bereiche des dargestellten Formeinsatzes weisen eine Temperatur von über 150 °C auf, wohingegen die blauen Bereiche bei ca. 100 °C liegen. Demnach herrscht innerhalb des formgebenden Bereichs zum betrachteten Zeitpunkt ein Temperaturunterschied von rund 50 °C.
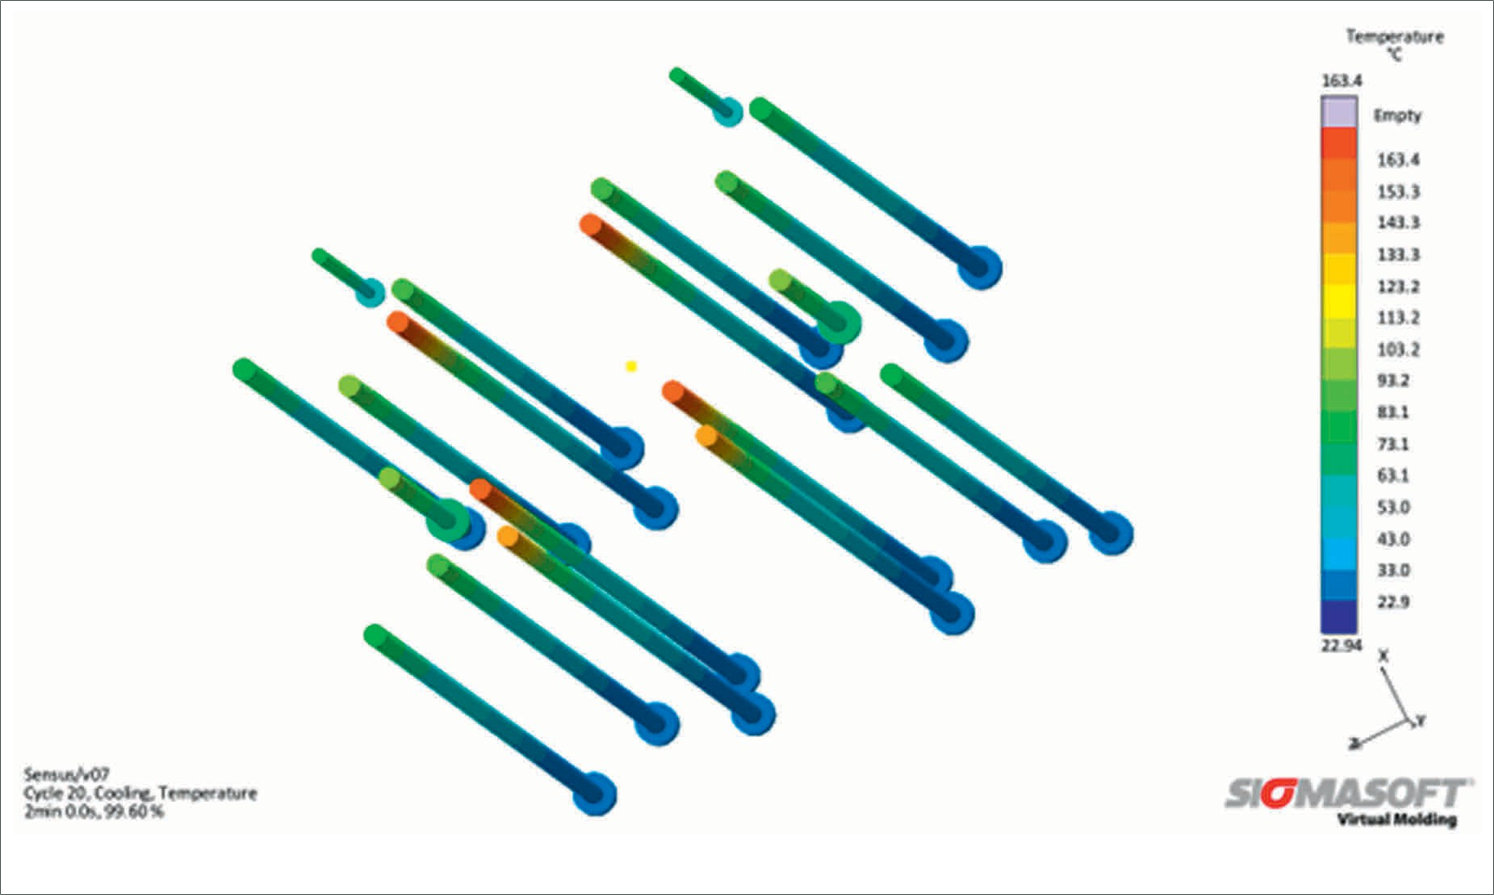
Die Materialdatenbank umfasst auch die genannten Kunststoffe. Am Computer wird der Prozess dann transparent. Der genaue Ablauf lässt sich im Detail und Schritt für Schritt an jeder Stelle und zu jedem Zeitpunkt im Zyklus betrachten. Ein grundsätzliches Problem ist hier, dass die Form ursprünglich für PPS gebaut ist, welches bei viel höheren Temperaturen verarbeitet wird als PA 12. Dies ist unter anderem auch der Grund
für die zahlreichen vorhandenen Auswerferstifte (Bild 3).
Transparenz eröffnet Lösungswege
Die für PPS ausgelegte Kühlung ist nicht geeignet, die Temperatur gleichmäßig abzuführen. Die Simulation kann die Energie- und Wärmeströme genau ermitteln und zeigt, dass enorme Temperaturunterschiede in der Kavität vorliegen. Einige Hotspots sind im eingefahrenen Prozess bei rund 150 °C – weit weg von der gewünschten Formbeständigkeitstemperatur bei 8 MPa von 110 °C. Die problematischen vier Auswerfer sind genau in diesem Bereich (Bilder 4 und 5) – wir kommen dem eigentlichen Problem auf die Spur.
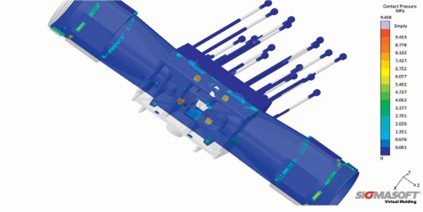
Die Kräfte die von den Stiften auf den Artikel wirken sind in Bild 4 ersichtlich. Tatsächlich zeigt sich hier, dass einige Auswerferstifte am Entformprozess überhaupt nicht beteiligt sind. Ursache ist das durch die Temperaturunter - schiede verzogene Teil. Mit dieser Erkenntnis kann man kreative Abhilfe schaffen, denn in den kritischen Zonen will man keine Auswerferhaben, sondern benötigt Kühlung.
Wenn Ideen nicht greifen ...
Guter Rat ist teuer, die Stückzahlen sind fest verplant und mit stetem Ausschuss sind nicht nur die Kosten inakzeptabel hoch, auch die fehlende Planungssicherheit erfordert sofortiges Handeln. Abhilfe soll ein Materialwechsel auf ein PA 12 mit 50 Prozent Glasfasern bieten. Hier treten aber neue Probleme auf, mit denen in diesem Umfang nicht zu rechnen war: Das Teil hat Probleme mit Schwindung und Verzug und das Material
zeigt enorme Oberflächenhaftung in der Form. Die zentralen Auswerfer verursachen tiefe Markierungen bis hin zum Durchbruch. Um überhaupt akzeptable Teile zu produzieren, wird die Zykluszeit von geplanten 140 auf 240 s verlängert.
Auf Basis der hier gemachten Erfahrungen setzt Sensus International seitdem im eigenen Haus auf Simulation mit Sigmasoft von Sigma Engineering. Neue Projekte und Werkzeuge werden schon virtuell ausprobiert und optimiert bevor der erste Span im Formenbau fällt. Aber auch neue Technologien wie konturnahe Kühlung können auf diese Weise für die eigene Fertigung bewertet oder validiert werden. Der damit verbundene Mehraufwand spielt sich zuverlässig durch die gewonnene Verlässlichkeit, die gesunkenen Kosten und das erweiterte Knowhow wieder ein.
Die schnell umgesetzte günstige Lösung ist, die vier kritischen Auswerfer durch stickstoffgefüllte mit Temperiermedium umspülte Kühlstifte zu ersetzen (Bild 6).
Zukünftig vorher simulieren
Mit dieser Lösung werden überraschenderweise alle bestehenden Probleme auf einen Schlag gelöst: Die Bauteile sind bsicher innerhalb der Toleranz und Spezifikation, die Oberflächenhaftung des Kunststoffes bei der Entformung ist nahezu eliminiert. Die Ausstoßkräfte für die wenigen verbliebenen Stifte ist viel geringer und verursacht keine Fehlstellen. Die neue Zykluszeit wird mit 120 s sogar halbiert. Die Serie läuft jetzt schon seit 2019 völlig problemlos und fehlerfrei.
Infos:
ANWENDER
Sensus International entwickelt und liefert fortschrittliche Mess- und Infrastruktur - lösungen für Wasser und Wärmeenergie für moderne Versorgungsunternehmen. Die Lösungen des Unternehmens verbinden fundiertes messtechnisches Fachwissen mit sicherer Kommunikation, sodass Kunden zuverlässige Leistung, präzise Messungen und Daten erhalten, auf die sie sich verlassen können.
Sensus Germany GmbH & Co. KG
www.sensus-international.com
SOFTWAREANBIETER
Seit 1998 treibt Sigma Engineering die Verbesserung des Spritzgießprozesses mit der Simulationslösung ‘Sigmasoft Virtual Molding‘ voran. Diese virtuelle Spritzgießmaschine ermöglicht die Optimierung und Entwicklung von Kunststoffbauteilen und Werkzeugen, sowie die Abbildung der gesamten Prozessführung über zahlreiche Zyklen hinweg. Die Technologie kombiniert die 3D-Geometrien des Bauteils mit dem Werkzeug- und
Temperiersystem und integriert Materialdaten und Prozessparameter.
Sigma Engineering GmbH
52072 Aachen
Tel. +49 241 89495–0
www.sigmasoft.de
Autoren:
Timo Gebauer ist Technischer Leiter und CTO bei Sigma Engineering in Aachen
info@sigmasoft.de
Walter Becker ist Manager CET Composite Engineering Team, R&D bei Sensus International
Andreas Wagner ist Senior Composite Expert, CET Composite Engineering Team, R&D bei Sensus International